
在食品加工与包装作业中,金属杂质污染是直接危及食品安全和设备运转的关键隐患。上海裕航实业围绕灌装、旋盖、贴标、金属探测、检重及电磁感应封口等环节提供设备与整套包装产线解决方案。在推行食品安全控制体系时,生产现场往往面临干湿物料特性差异大、高油高盐产生物料效应以及产线电磁干扰等现实难题。企业建立规范化的金属异物检测流程,有助于稳定控制异物混入风险并满足食品质量安全管控要求。
工业食品生产往往经历原料粉碎、搅拌加工、成型传送包装等多道工序。机械设备的机械磨损、紧固件松脱以及原材料夹带,都可能让铁、铜、铝或不锈钢碎片遗留在产品内部。这些细微金属杂质如果直接流入市场,不只会危害消费者健康,还会给加工企业的品牌信誉带来难以挽回的损失。在粗加工阶段未被检出的金属坚硬异物,还会损坏下游昂贵的均质、压片或封口设备,造成严重的非计划停机停产。
食品企业在搭建金属检测控制点时,常遇到的困扰是灵敏度与稳定性之间难以达成平衡。许多食品富含水分、无机盐或油脂成分,这些成分在通过高频电磁场时容易产生类似于金属的感应信号,行业内通常将其称为产品效应。如果设备算法无法准确辨别产品效应与真实金属杂质的微弱扰动,操作员为了避免频繁误报停线,往往被迫下调检测灵敏度,这就会导致细小异物漏检。若单纯追求空机检测指标,又可能引发设备频繁虚警,打乱连续作业节拍。
车间内部的复杂工况同样会干扰检测判定。大功率电机的启停、变频器的空间电磁辐射以及输送带长时间运行积攒的静电,都可能穿透感应线圈产生杂波。部分连续生产线在不同时间段会动态调整带速,或者在同一工位兼容多种不同规格的预包装食品。传统检测设备如果无法灵活调整工作频段,也缺乏对应物料的自学习与预设调用机制,现场技术人员就必须反复手动微调参数,不只拉高了日常运维门槛,也增加了由于人为误判导致的异物超标风险。
食品异物风险与误检根源分析
要实现金属探测机在食品产线上的合规落地,首先必须理清检测信号失真的底层物理诱因。平衡线圈技术依靠发射线圈激励产生高频交变磁场,由两个对称分布的反向接收线圈采集感应差模信号。在无金属穿过时,两组接收线圈的输出电势相互抵消,维持系统的动态零位。当具有导磁性或导电性的金属颗粒穿过检测通道时,线圈内部磁力线分布被瞬时打破,差模信号由此产生。
食品本身的物理形态决定了信号扰动的复杂程度。饼干、坚果、面粉等干性制品本身电导率极低,其所引发的产品效应相对微弱,系统通常能够在较高的灵敏度状态下运行。冷鲜肉、水产、腌制酱菜和高盐调味品则富含自由电荷,在交变电磁场作用下会形成明显的涡流损耗与相位偏移。这种由物料自身导电导磁性激发的相位信号,有时甚至大幅超过微米级不锈钢杂质的响应幅度。如果信号处理单只做幅值判别,就极易把合格产品误判为含杂废品。
金属异物材质本身的物理差异也会影响检出极限。在常见的异物类别中,铁等铁磁性金属具有高磁导率,容易在线圈中产生强烈的磁场畸变,其检出阈值通非常灵敏。铜和铝等非铁金属虽不具备铁磁性,但导电性能突出,主要通过自身产生的涡流损耗削弱原有磁通。SUS304等奥氏体不锈钢既无磁性又具备较高的电阻率,在交变磁场中的综合扰动表现弱,通常是食品企业现场标定检测极限时的关键参照指标。
产线速度与机械振动同样是诱发误检的关键因素。输送机机架如果刚性不足,输送带接头部位反复撞击支撑板,振动信号会直接传导至探头内部的灌封线圈,破坏电磁平衡状态。当物料以较高速度通过探头通道时,瞬态脉冲信号在时间轴上快速衰减,若数字滤波算法的采样率不足,就会导致信号峰值被削弱。相反,当带速降至极低区间时,信号变化缓慢,容易被基线漂移抑制算法当作直流温漂滤除。检测系统必须在宽幅速度范围内均能维持稳定的动态响应。
产线金检规范的落地执行步骤
构建满足质量安全要求的检测流程,需要将技术规则转化为现场可执行的作业动作。第一阶段应落在关键控制点的合理设立与基准物料建档。企业应根据危害分析结论,在包装后或可能混入杂质的环节布置检测工位。换线生产不同规格产品前,现场应启动设备的产品自学习功能,通过让标准无杂质样品连续通过检测通道,使系统采集该物料特有的相位角与振幅包络,从而自动生成抑制物料效应的基准滤波曲线。
第二阶段是建立规范化的标准试块校准与点检机制。生产现场不得以目测或任意金属碎屑替代经计量认证的标准测试块。作业人员应当在每班开机前、交接班时以及批次生产结束后,使用附带Fe铁、Non-Fe非铁和SUS304不锈钢测试球的标定棒进行动态穿插验证。测试时应将试块分别置于包装样品的顶部、底部和中心几何位置,使样品随输送带正常行进,确认探头能够稳定发出声光警报并触发预期联锁动作。
第三阶段需要强化检测报警与不合格品物理剔除的闭环联动。一旦探测系统判定信号越限,必须在预设的时间窗口内驱动对应机构动作。现场若依赖人工观察停带捡拾,容易因为人员疲劳或走神导致异常物料回流至合格品通道。企业应根据包装体积与通过节拍,合理选配喷气、推板、翻板或动力滚筒等剔除机构。剔除动作发生后,系统应要求将废品推入带锁废品收集箱,由指定质检专员开锁复核记录,杜绝废品随手放回产线。
第四阶段应关注过程数据的完整记录与参数防篡改管理。在满足HACCP等食品安全合规要求时,所有检测批次、标定结果、报警频次及剔除时间均应具备可追溯性。操作终端应当具备权限分级管理能力,普通操作工只保留调用预设配方和执行点检的权限,探头工作频率、相位偏置和灵敏度增益等关键底层参数必须由质量管理人员输入密码修改。多台设备组网运行的环境下,建议将运行状态接入上位机系统,实现异常事件的集中监控与历史归档。
输送式探测方案的主要承接环节
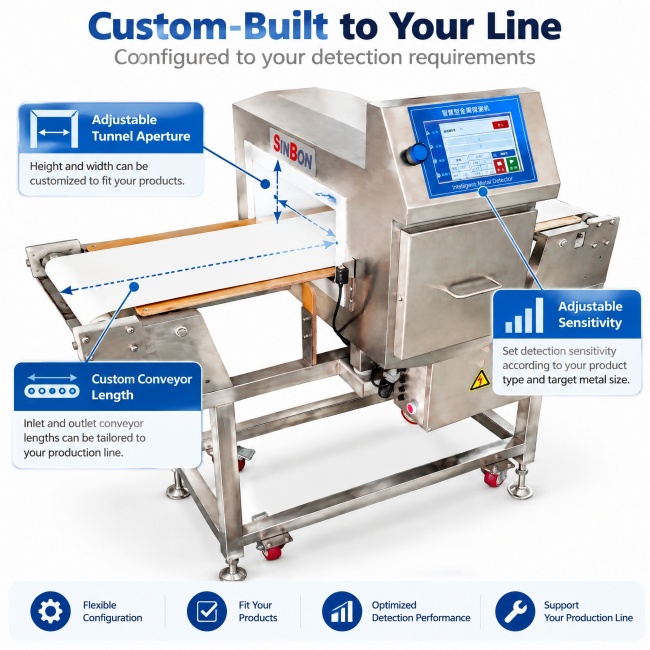
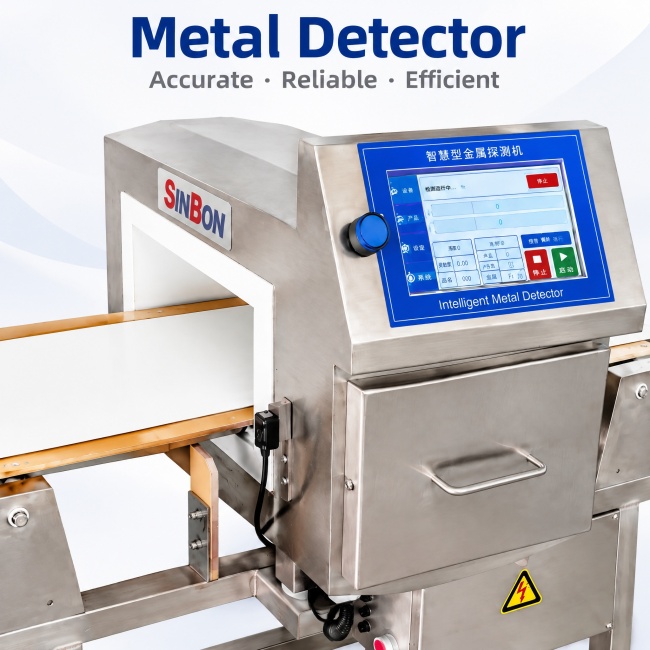
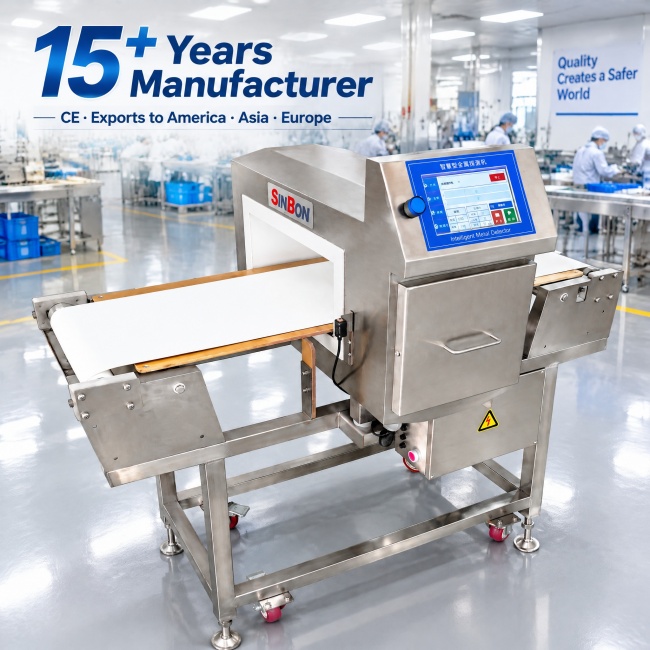
在落实上述规范的具体装备承接上,上海裕航实业提供的输送带式金属探测机可以承担食品流水线上的异物在线筛查任务。该品类以YH-4015A为代表性型号,整机基于平衡线圈电磁感应原理设计,能够用于检测食品、药品及化工加工过程中混入的铁、铝、铜以及不锈钢等金属异物。该设备所有元器件均为国产,并具备专利证书与CE证书,有利于降低生产企业后续供应链维保和零部件采购的技术依赖。
针对食品生产中干性产品与湿性产品电导特性悬殊的难题,该方案采用DSP数字信号处理技术与多维算法双通道检测机制。通过数字域内的正交解调与特征提取,设备可以把物料本身的高频响应与金属异物的相位特征进行匹配解耦,从而改善高油高盐酱料或肉类制品在检测过程中的误报问题。针对现场周边动力电缆或高频变频器带来的电磁干扰,该设备的检测频率在出厂基准频率基础上支持正负10KHZ范围内微调,便于操作人员通过频段避让消除外部噪声。
在操作与日常批次切换方面,该系统配置了7英寸触摸屏人机界面,标配中文简体、中文繁体、英语、俄语及德语五种语言系统。设备内置产品自学习功能,能够抓取不同产品的独有物理特征,当非同类产品意外混入通道时会自动报警。系统支持多达96种产品参数预设,换批作业时只需在屏幕上一键调用已存参数,不需要重新摸索调试。在日常维保层面,输送机采用易拆卸机械结构,关键运行数据直接呈现在触摸屏上,降低了企业日常停线清理与故障排查的技术门槛。
在具体规格承载能力上,代表性型号YH-4015A设计了宽400毫米、高150毫米的检测通道,适用的被测产品尺寸上限为宽度350毫米、高度120毫米。其标称空机灵敏度能够达到铁大于等于0.8毫米、非铁大于等于1.0毫米、SUS304不锈钢大于等于1.5毫米。该型号标配200瓦电机与310毫米宽的食品级PU输送带或网带,标配带速为每分钟45米,在定制输送系统下检测速度可达每分钟150米,整套输送带系统速度适配范围覆盖每分钟4至200米,能够匹配低速及超高速包装线的工艺节奏。
现场投产前需核对的关键条件
企业在引入金属探测设备之前,必须对自身的实际生产物理环境与物料状态做前置核对。首要核对的是被测产品的几何尺寸与检测通道物理断面的匹配关系。以YH-4015A为例,其通道净空为宽400毫米乘高150毫米,只适用于宽度在350毫米以内、高度在120毫米以内的成品或半成品。如果企业包装后的物料外形超出此范围,必须核实是否需要进行非标通道尺寸定制,因为探头开口面积越大,空间磁场梯度越缓,中心区域的极限检测灵敏度通常也会随之按比例发生衰减。
物料自身的理化温度与包装材质同样需要细致评估。冷冻食品在刚出冷库的冻结状态下与解冻化霜后的常温状态下,其产品效应存在差异。企业必须核实生产流程中产品通过检测通道时的真实温度波动范围,并对处于极限温度状态下的样品进行实测标定。在包装材质方面,虽然该类输送式设备适配食品级PU带与网带,但若产品采用了铝箔袋或金属镀膜复合袋包装,高频电磁感应系统通常无法穿透金属表层检测内部杂质,此时需要核对工艺顺序,将金属探测工序调整至铝箔热封之前。
自动剔除系统与现场动力公用工程的匹配度亦需核查。如果产线选配了喷气式、推板式、翻板式或动力滚筒式全自动剔除机构,企业需确认车间供气管路能否稳定输出0.4至0.6兆帕的压缩空气。若气源压力不足或气路中含有过多冷凝水,可能导致气缸动作迟滞,使超标产品未能完全落入废品仓。车间应核对单相交流220伏电源的接地质量,确保零地电压处于安全受控区间,避免接地不良引入工频杂散电流。
车间清洗规程与卫生防护等级也是保障长期稳定运行的必要核对项。YH-4015A整机采用SUS304不锈钢材质结构,防护等级设计为IP65,整机符合HACCP食品安全卫生要求。虽然易拆卸输送机结构便于日常拆解刷洗,但在实际高压冲洗作业中,车间仍需规范清洁工器具的水枪喷射角度与水压,严禁使用强腐蚀性酸碱清洗剂长期浸泡探头接缝处与电箱密封胶条。
企业在推进食品安全金属异物防护方案时,应将检测装备视为整个生产工艺控制网络中的一个功能节点。设备本身的抗扰频段调节、自学习算法与机械选配,能够解决特定尺寸与工况下的异物在线筛查问题。生产管理部门应进一步梳理待测产品的包装形态、温度波动、产线线速及气电输入条件,索取设备厂商的规格图纸与通道参数,通过标准测试块进行现场带料实测,以此为基础建立稳定、可量化且可复核的日常生产检验制度。


